.png?imageMogr2/format/webp)
El proceso adecuado de fabricación de chapa metálica depende del volumen, la geometría y el riesgo de revisión, no de la preferencia. Compara láser, estampado, punzonado de torretas y doblado.
La pregunta que más escuchamos es cuál proceso es el mejor. No hay una mejor. Un proceso de fabricación de chapa metálica se elige por tres hechos: cuántas piezas necesitas, cuán complejo es el contorno y qué probabilidad es que el dibujo cambie, y la misma pieza puede seguir correctamente tres rutas diferentes en tres volúmenes distintos. Lo que sigue es cómo se hace esa llamada en la tienda y dónde los compradores suelen pagar por la ruta cara sin darse cuenta.
Estas no son tres alternativas a una sola decisión
El corte láser, estampado y doblado suelen estar listados uno al lado del otro, como si un comprador eligiera uno. No compiten en el mismo eje. El corte láser y el estampado responden a una pregunta: ¿cómo se fabrica el blank plano? La flexión responde a otra pregunta: ¿cómo se convierte el blank plano en una parte tridimensional? Una pieza cortada con láser sigue yendo a un freno de presión. Una pieza estampada sigue yendo a un freno de presión. Enmarcar la elección como tres rivales oculta las dos decisiones que realmente generan coste: la ruta de blanking y el número de configuraciones de formado.
Una vez que la pregunta se divide así, la conversación cambia. La versión útil no es "láser o estampado" sino "a esta cantidad y geometría, ¿qué vía de blanking es más barata y cuántas curvas necesitará la pieza?" Esas dos respuestas pueden citarse por separado, y en la mayoría de las partes una es obvia mientras que la otra es donde está el dinero.
En qué es realmente bueno el corte láser
El corte láser no tiene herramientas. Ese único hecho decide la mayor parte de su territorio. Un prototipo, un lote pequeño, una pieza que se revisará el mes que viene — ninguno de estos debería llevar un troquel. El láser lee un programa, así que un cambio cuesta tiempo de ingeniería, no dinero para herramientas. También maneja contornos que un troquel no puede: curvas largas, recortes internos ajustados, agujeros en ángulos extraños y material grueso que requeriría un troquel caro para dejarlo en blanco. El software de anidamiento también permite que varias piezas compartan una sola hoja, lo cual importa cuando el material es caro.
Lo que el corte láser no funciona bien es el volumen. El corte es serial — un contorno a la vez — por lo que el tiempo por parte apenas disminuye a medida que aumenta la cantidad. En un soporte sencillo de unos pocos miles de piezas al año, eso está bien. A cien mil, el mismo soporte es una forma lenta y cara de hacer un blank que un dado podría producir en una fracción de segundo. El borde también lleva una zona afectada por el calor, que es irrelevante en la mayoría de las partes y importa en algunas.
Donde el estampado obtiene su utilidad
El estampado es el oficio opuesto. El dado cuesta dinero antes de que exista la primera parte buena, y ese dinero se gasta una vez. Después de eso, la prensa produce piezas en blanco y características formadas a una velocidad que el láser no puede igualar, con una repetibilidad que proviene de la herramienta y no del operador. Para una pieza estable, lo suficientemente sencilla de usar y necesaria en volumen real, el coste unitario puede quedar muy por debajo de cualquier ruta de corte. El problema es que cada cambio de dibujo después de que se corta el troquel implica dinero y tiempo de herramienta, y al troquel no le importa que el cambio pareciera pequeño.
Así que el punto de equilibrio entre láser y estampado no es una cantidad fija. Se mueve según el tamaño de la pieza, el grosor del material, cuántas características debe formar el troquel y la confianza que tienes de que el diseño está congelado. Una pieza grande y sencilla puede que nunca justifique un dado. Una pieza pequeña y densa en características puede justificar una antes de lo esperado. La única forma honesta de saberlo es cotizar ambas rutas según tu cantidad anual real y comparar el coste total, no el precio unitario.
Golpes de torreta: la ruta intermedia que los compradores olvidan
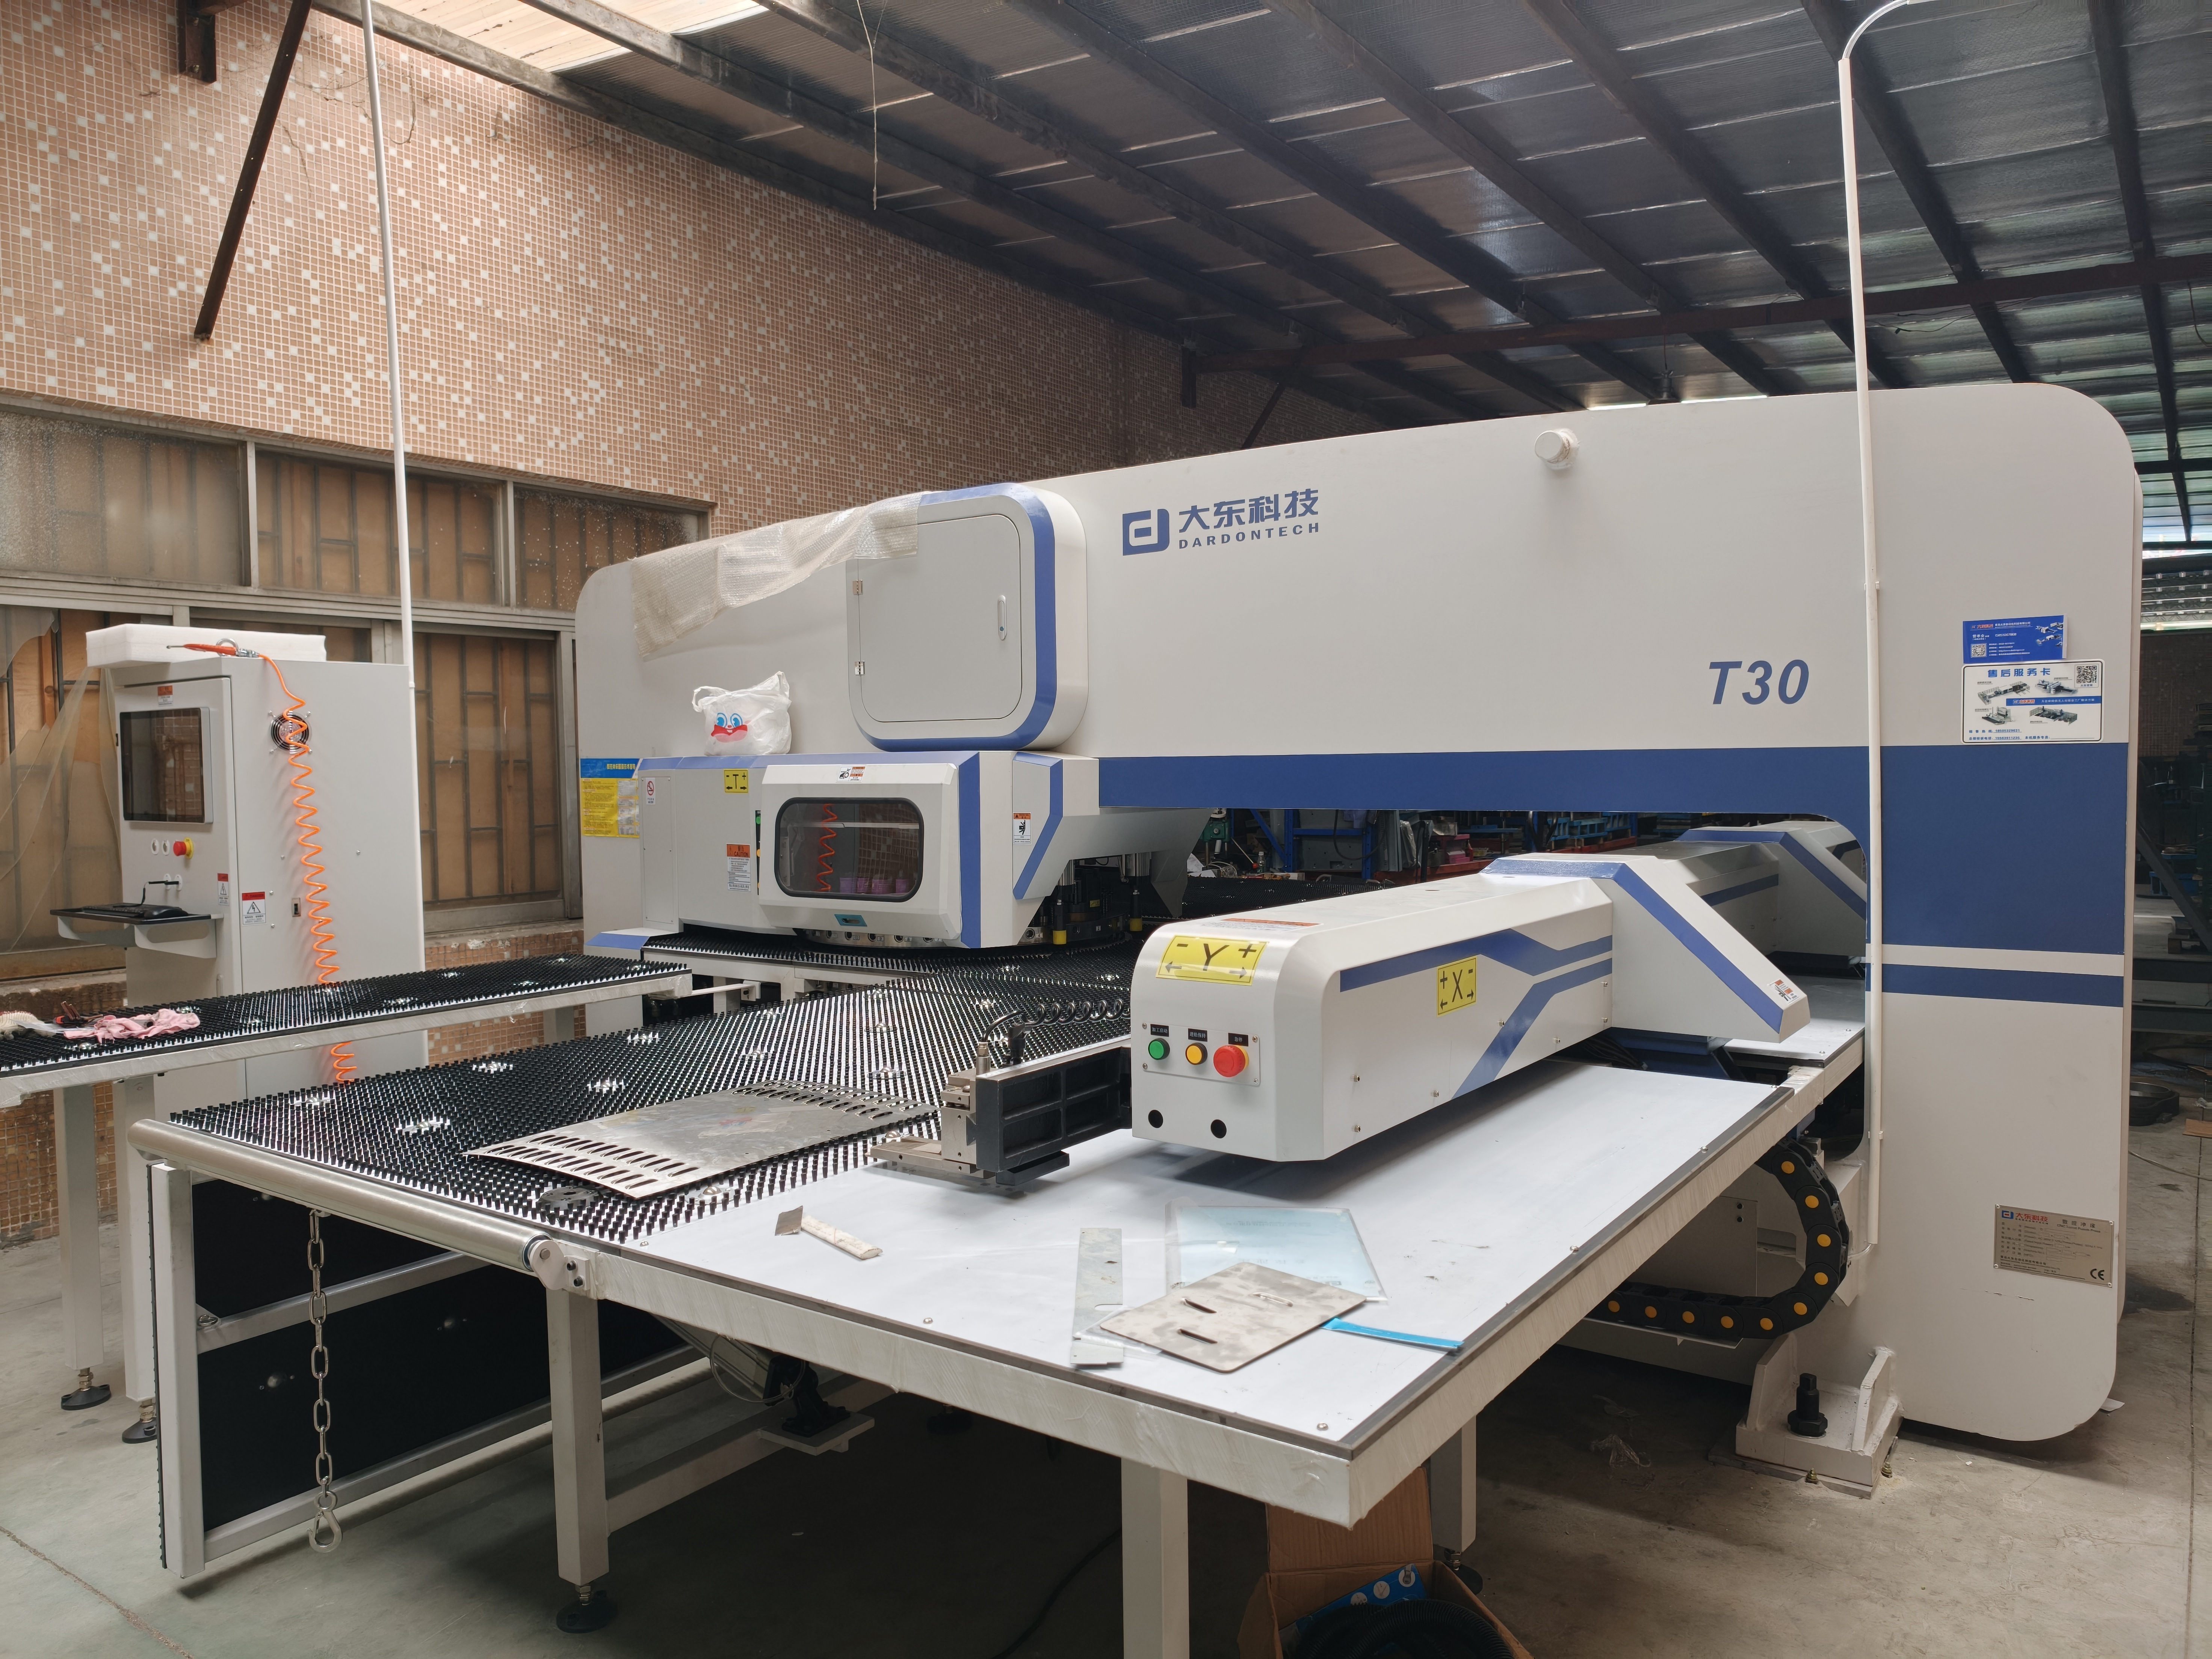
Entre ambos se encuentra el punzonado CNC de torreta, que a menudo se omite en la comparación. Una torreta lleva punzones y matrices estándar, por lo que no hay herramientas personalizadas que pagar. Perfora formas estándar — redondos, cuadrados, obcírculos, persianas — de forma rápida y repetida, y puede combinar muchos agujeros en un solo programa. Para un panel con un patrón regular de agujeros idénticos, suele ser más barato que el láser en la misma cantidad, porque no traza cada contorno; Impacta.
Sus límites son geométricos. Una torreta funciona con las herramientas que tiene, así que los contornos inusuales y los grandes recortes son imposibles o necesitan una ruta diferente. Por eso el perforado de torretas y el corte láser suelen usarse juntos en la misma pieza: la torreta maneja los agujeros estándar repetidos, el láser el contorno y las características que la torreta no puede alcanzar.
El doblado siempre es aguas abajo — la cuestión es cuántas configuraciones hay
Cada parte con una tercera dimensión necesita ser doblado, sin importar cómo se haya hecho su espacio en blanco. Así que el control no es una opción a elegir; Es un coste que cada ruta hereda. Lo que varía es el número de configuraciones. Una curva es una configuración. Cinco curvas en cinco direcciones pueden ser cinco configuraciones, cada una con su propio manejo, su propio control y su propia probabilidad de derrapar. El número de curvas, su secuencia, si pueden realizarse en un solo manejo y si la herramienta para cada radio ya está en la estantería determinan más del coste de la pieza de lo que la mayoría de los dibujos reconocen.
Aquí es también donde se encuentran diseño y proceso. Una pieza diseñada con tres curvas donde bastarían dos ha pagado por un montaje que no aporta nada. Una pieza que necesita un punzón especial para un radio reducido ha pagado por herramientas que un radio un poco mayor habría evitado. Nada de eso se ve en una comparación de precios unitarios, y todo aparece en el presupuesto.
Los cuatro números que deciden la ruta
Cuando cotizamos una pieza, cuatro números determinan la ruta antes de que se programe cualquier máquina. La primera es la cantidad anual y si es estable o algo puntual. La segunda es la complejidad de contornos: los bordes rectos y los agujeros estándar se comportan de forma muy diferente a las curvas largas y los recortes irregulares. La tercera es el riesgo de revisión — cuán congelado está realmente el dibujo, no cuán congelado se describe. El cuarto es el coste total: herramientas amortizadas sobre la cantidad, más coste unitario, más tiempo de entrega, más el coste de un cambio si se produce uno.
Cambia cualquiera de esas opciones y la respuesta puede cambiar. Un diseño estable, sencillo y de alto volumen apunta a un chip. El mismo diseño, en una décima parte del volumen, apunta al láser o a la torreta. Un esquema complejo que nunca se revisará puede justificar un chip si el volumen está ahí, mientras que un esquema simple que sigue moviéndose no debería ser modificado en absoluto. Los compradores que comparan solo el precio unitario comparan el cuarto número ignorando los tres primeros que lo produjeron.
Cómo se combinan las rutas en una sola parte
La mayoría de las piezas reales utilizan más de una ruta, y eso no es un compromiso: es la forma normal de alcanzar un objetivo de coste. Un cartucho de fogueo cortado con láser va a un freno de presión. Un blank estampado va a un freno de presión. Un panel perforado por torreta puede ir a un láser para su contorno y luego a un freno. El trabajo del taller es elegir la combinación que minimice el coste total en tu cantidad, lo cual es un ejercicio diferente a vender la máquina que está inactiva. Por eso citamos la ruta en lugar de una máquina, y es la misma lógica detrás de nuestraSoluciones de fabricación de chapa metálicapara diferentes etapas de producción.
Una cita que nombra un solo proceso sin explicar la combinación merece una segunda pregunta. Pregunta qué ruta hizo el blank, qué ruta lo formó y cuántas configuraciones necesitaba el conformado. La respuesta te dice si el precio refleja tu pieza o la comodidad del proveedor.
Conclusión
No existe un mejor proceso de fabricación de chapa metálica, solo una mejor ruta para una cantidad determinada, geometría y riesgo de revisión. El corte láser compra flexibilidad y la compensa en velocidad. El estampado compra velocidad y lo compensa en herramientas. El golpe de torreta se sitúa entre ellos y se olvida demasiadas veces. Doblar no forma parte de la elección en absoluto: es un coste que soporta cada ruta, decidido por cuántas configuraciones necesita la pieza. Si aciertas esos cuatro números, la ruta suele elegirse sola. Si tienes un plano y una cantidad anual, te daremos un presupuesto para la ruta que encaje en ambas. Puedes ver la variedad de trabajos que cubre en nuestroPiezas personalizadas estampadas en chapa metálicaPágina, luego envía el archivo y el volumen cuando estés listo.
Preguntas frecuentes
¿Es siempre más caro cortar láser que estampar a gran volumen?
No. Depende del tamaño de la pieza, el grosor del material, la complejidad del chip y la estabilidad del diseño. Para piezas muy grandes, o cuyo chip sería caro de fabricar, el láser puede mantenerse competitivo mucho más allá del volumen donde ya estaría una pieza pequeña y sencilla trabajada. El punto de equilibrio depende de la pieza, por eso ambas rutas deben cotizarse en tu cantidad real.
¿Se puede cambiar una pieza diseñada para corte láser a estampado más adelante?
Normalmente sí, porque la geometría terminada es la misma, pero el interruptor no es gratis. El estampado puede requerir relieves de curvatura, diferentes distancias entre agujeros y bordes para el troquel y aceptación de una calidad de filo ligeramente diferente. Una pieza diseñada pensando en la ruta final evita la mayor parte de ese retrabajo, así que vale la pena decirle a tu proveedor en qué proceso esperas escalar.
¿Necesito un dado personalizado para el punzonado de torreta?
No. El punzonado de torretas utiliza punzones y matrices estándar sujetos en una torreta, por lo que no hay coste de herramientas personalizadas. El equilibrio es geométrico: la torreta solo puede producir las formas estándar para las que está diseñada, por eso se adapta a paneles con agujeros idénticos repetidos y da paso al láser para contornos inusuales.
¿Cómo sé si mi volumen justifica un dado?
No existe un número universal. Compara el coste del troquel amortizado más el coste unitario con la ruta de corte en tu cantidad anual real, y añade el coste de cualquier posible revisión. Si el diseño sigue en movimiento, el coste real del dado incluye cada cambio que obliga. Si el diseño está congelado y el volumen es estable, el punto de equilibrio suele llegar antes de lo que los compradores esperan.
Envíanos el sorteo y la cantidad anual. Cotizaremos la ruta que encaje con ambos y te indicaremos dónde está el punto de equilibrio —láser, estampado, perforado de torretas o una combinación de ellos.
