.png?imageMogr2/format/webp)
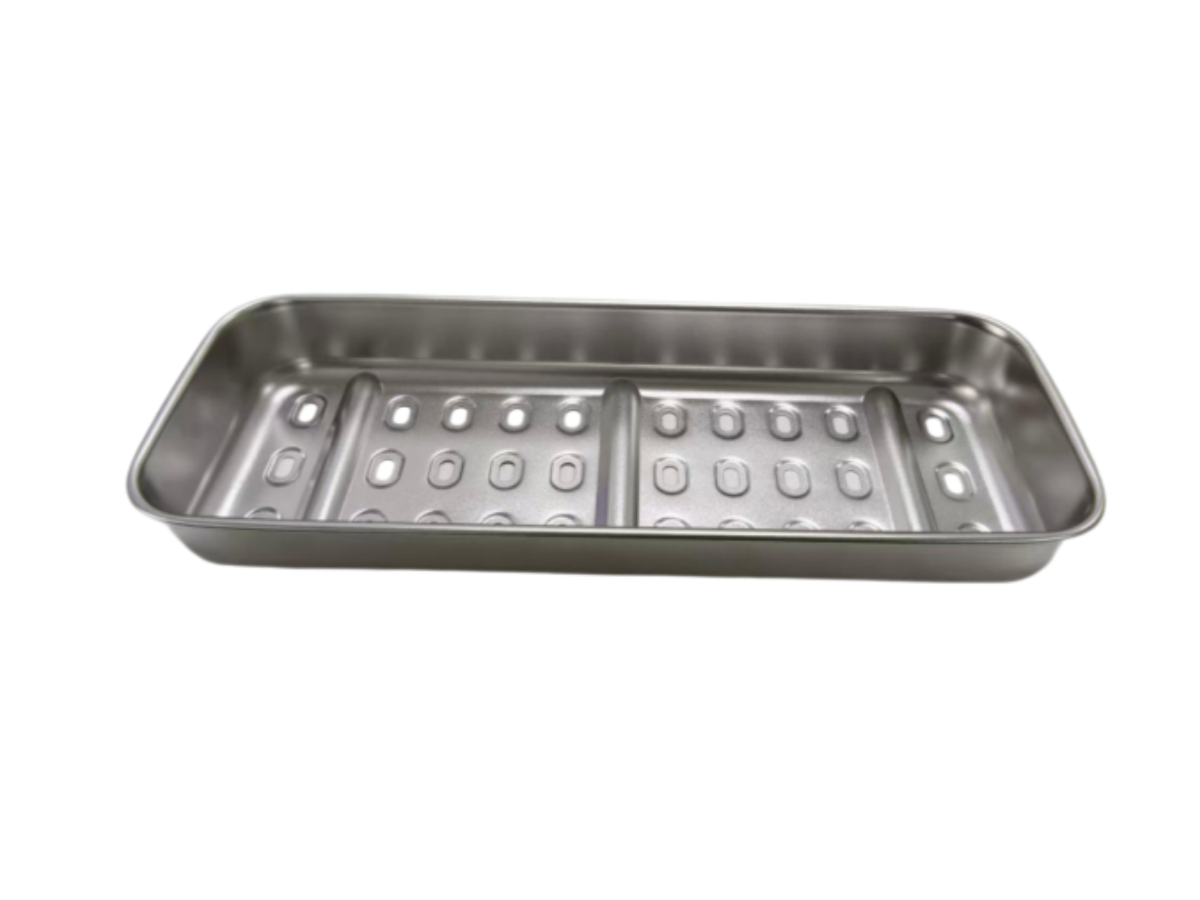
La fabricación higiénica en acero inoxidable se decide por drenaje, alcance y grietas, no por pulido. Qué poner en el dibujo para que la pieza pueda lavarse.
La fabricación higiénica en acero inoxidable suele especificarse mediante una señal de acabado — un número de grano, un pulidor de espejo, una nota electropulida — como si la limpieza fuera una propiedad de la superficie. No lo es. Una pieza puede ser brillante como espejo y aun así no pasar la prueba de hisopado, porque una unión de solapado detrás de la cara pulida sostiene producto, o porque una brida horizontal no tiene dónde drenar. Las tres propiedades que realmente determinan el rendimiento higiénico son geométricas, y las tres están fijas en el dibujo: si el medio de limpieza puede alcanzar todas las superficies, si el líquido sale de la pieza y si existe algún hueco donde el residuo se deposite.
La limpieza es geometría antes de ser superficie
El equipo alimentario y farmacéutico se limpia de tres maneras: inundado o rociado con una solución limpiadora, limpiado a mano o enjuagado con agua en el cambio. Cada uno exige una demanda diferente a la pieza — un spray necesita línea de visión, una toallita necesita una herramienta para llegar físicamente a la superficie, un flush necesita gravedad para hacer el trabajo — pero los tres se agrupan en las mismas tres preguntas, y pueden hacerse a cualquier pieza de chapa metálica antes de que se construya.
¿Se puede ver? ¿Se puede contactar? ¿Se puede vaciar? Una superficie que falla en cualquiera de estos no puede salvarse con un acabado mejor, porque el contaminante no está en la superficie que se está puliendo — está en un lugar donde el pulido nunca llegó. Este es el error que vemos más a menudo en los planos entrantes: una especificación de acabado que sostiene todo el argumento de la higiene, mientras que la geometría debajo crea un bolsillo que el cliente nunca ha mirado. Las decisiones de diseño que hacen que una pieza sea alcanzable suelen tomarse mucho antes de que alguien hable de pulido, y son las mismas que arreglanCómo encaja, cuesta y monta una pieza fabricada.
La primera prueba real es el drenaje, no la limpieza
El líquido que se queda en una parte después de lavarlo es peor que el líquido que nunca llegó, porque transporta lo que el lavado aflojó a un lugar donde puede quedarse y crecer. Por tanto, cada superficie horizontal es una decisión de diseño, no un elemento neutro: una tapa, una brida superior, la cara superior de un refuerzo, el retorno inferior del marco de una puerta. Cada uno o bien drena o se retiene.
El borde formado es el infractor más común, y rara vez se nota porque se añade para rigidez más que para la higiene. Un labio levantado en un panel da rigidez a la pieza y da a la planta un canal de unos pocos milímetros de profundidad, que recorre toda la longitud de la pieza, fuera de la vista e imposible de drenar. Girar el mismo labio hacia abajo, o reemplazarlo por una perla formada, mantiene la rigidez y elimina el depósito. Los agujeros de desagüe solo funcionan cuando están colocados en el punto más bajo de la geometría y conducen a un lugar que también drena: un agujero que vacía en el siguiente bolsillo ha desplazado el problema en lugar de solucionarlo.
Las grietas se diseñan antes de que alguien levante una antorcha
Es tentador tratar las grietas como un problema de soldadura. La mayoría no lo hace. Provienen de la forma en que se unen dos piezas de metal: una unión de solapa, un sándwich atornillado con una junta entre las placas, un borde dobladillo, un endurecimiento soldado por puntos a una cara. Siempre que dos superficies se tocan a lo largo de una línea en lugar de estar fusionadas a ella, existe una abertura capilar que ningún líquido de limpieza penetra de forma fiable ni ninguna inspección detecta con fiabilidad.
La solución más fuerte es quitar la unión en lugar de sellarla. Un soporte que se despliega del panel principal elimina una conexión que habría creado un soporte soldado; Una unión a tope entre dos bridas elimina la superposición de la que depende una unión de solapada. Donde una unión debe permanecer, la elección es entre una soldadura de penetración total y un hueco, y no hay mucho término medio. La otra grieta que nadie dibuja es la esquina interior. Un radio interno reducido ralentiza el flujo de limpieza justo donde se acumulan los residuos, por lo que un radio ligeramente mayor es más higiénico aunque parezca menos preciso — y cambia el herramienta, el patrón plano y la secuencia de curvaturas, por eso pertenece a la conversación en la fase de presupuesto y no en el taller.
Una soldadura de puntada y una soldadura continua son productos diferentes
Estructuralmente, una soldadura de puntada y una soldadura continua suelen hacer el mismo trabajo. Higiénicamente no lo hacen. Una soldadura de puntada deja la interfaz entre las dos partes sin soldadura a lo largo de casi toda su longitud, lo que es una grieta con otro nombre: cerrada al ojo, cerrada al líquido de limpieza, abierta a lo que se absorbe. El fallo aparece meses después como corrosión que sigue a lo largo de una junta que parecía tener buen entorno.
El error inverso es igual de común: especificar soldaduras completas en todas partes porque se asume que las soldaduras son la respuesta segura. La soldadura continua introduce mucho más calor en la pieza, lo que la saca de la plana, que luego necesita enderezarse y que altera la superficie. Así que la decisión no es "soldar más" sino "soldar continuamente donde la unión esté en contacto con el producto, lavable o capaz de retener líquido, y coser en otro sitio". Redactada así, la nota es construible y el coste es visible; Escrito como una instrucción general, o bien sobrecarga la pieza o deja la unión crítica a su gusto.
El tratamiento post-soldadura pertenece a la articulación, no a la estética
La soldadura destruye la capa pasiva que hace que el acero inoxidable sea inox, y lo hace de dos maneras: deja un tinte óxido en y alrededor de la cuenta, y extrae cromo del metal justo al lado de la soldadura, dejando una banda estrecha menos resistente que la placa principal. Esa banda es donde empieza el pitting, y es invisible. Tratar la soldadura como una operación estética — rectificarla para que la pieza quede bien fotografiada — pasa por alto ambos problemas.
El orden importa más que el esfuerzo. El trabajo mecánico es lo primero: quitar salpicaduras, difuminar la punta de la soldadura, quitar el exceso de refuerzo para que nada se quede encima. A continuación, la limpieza se encarga. Luego, el decapado o pasivación restaura la química superficial, y un enjuague final elimina los residuos que deja el propio tratamiento. Hacer pasivación antes de esmerilar simplemente elimina el problema junto con la protección. Hay una segunda regla, más silenciosa: las herramientas usadas en acero inoxidable deben estar dedicadas al acero inoxidable. El hierro recogido de un cepillo de alambre o disco de rectificado de acero al carbono se incrusta en la superficie y se oxida allí, en una pieza que nunca tuvo el defecto.
El acabado superficial tiene una dirección, y esa dirección debe estar escrita
El pulido mecánico deja una grana, y la veta tiene una dirección. Dos superficies terminadas con la misma rugosidad se comportan de forma diferente si una se pule en la dirección del flujo y la otra a lo cruza, porque un patrón de rayado perpendicular al flujo atrapa una película fina que un patrón paralelo libera. Cuando un dibujo dice "pulido" y nada más, el taller termina cada cara en la dirección en la que la pieza es más fácil de sujetar, y el resultado es una pieza con un número consistente y una superficie inconsistente.
También merece la pena separar dos procesos de los que a menudo se habla como si uno reemplazara al otro. El pulido mecánico cambia la geometría de la superficie: corta los picos. El electropulido funciona químicamente, disolviendo preferentemente los puntos altos microscópicos y dejando una capa enriquecida con cromo, lo que mejora tanto la película pasiva como el perfil. El trabajo farmacéutico y médico tiende hacia la vía electroquímica, mientras que el equipo alimentario se orienta más hacia el acabado mecánico más pasivación, y ninguno sustituye al otro. Lo que importa en la fase de dibujo es que la cara, el proceso, la dirección de la veta y el tratamiento posteriores estén todos nombrados — de lo contrario, el acabado depende de la preferencia del taller.
La nota responde a una pregunta sobre corrosión, no a una de higiene
La selección de materiales suele tratarse como una decisión de higiene, y no lo es. Lo que determina la cualificación es cómo se comporta la pieza en la química de limpieza y en el entorno del producto: si resiste las picaduras bajo un detergente con cloruro, si sobrevive a un ciclo de lavado cáustico, si se decolora en un producto cargado de sal. Las leyes austeníticas con molibdeno y las que no no se comparan precisamente por esta razón, y la diferencia aparece primero en grietas, depósitos inferiores y en los dedos soldados — los mismos lugares donde ya falla la higiene.
Por eso el régimen de limpieza y el material deben elegirse juntos en lugar de en secuencia. Una planta que selecciona una calificación según el producto y luego entrega los productos de limpieza a un contratista que elige un desinfectante a base de cloro, ha creado un problema de corrosión en un lugar que también es un problema de higiene. Pedir la química del lavado en la fase de presupuesto no es una petición inusual; Es la entrada la que hace que la recomendación de materiales tenga sentido.
Lo que dice el dibujo para que la pieza quede limpiable
Un taller construye lo que pide el dibujo, y donde el dibujo es silencioso, construye lo que es más rápido. Eso no es una crítica; Es la razón por la que los requisitos de higiene deben estar escritos y no implícitos. Seis billetes cubren la mayor parte: qué costuras se sueldan continuamente y cuáles pueden ser cosidas; el radio interno mínimo en las esquinas que se limpiarán; la dirección del drenaje y el punto más bajo donde debe estar el agujero; la cara, el proceso, la dirección de la veta y el posttratamiento para cada superficie terminada; las construcciones que no están permitidas, como las articulaciones de solapazo, cavidades cerradas y labios levantados; y cómo se verificará cada uno de ellos.
También ayuda saber qué hace la ruta con la junta antes de congelar el dibujo, ya que la elección entre cortar, conformar y soldar cambia cuántas uniones existen en primer lugar —cómo elegir esa ruta entre cortar, estampar y doblarMerece la pena liquidar antes de añadir las notas de higiene, no después. Y dado que cada una de estas notas cuesta tiempo, consumibles e inspección, un presupuesto que los ignora no es un presupuesto más barato; Es una cita para otra parte. Las partes que dejan un taller limpiable son aquellas con las que se comprobaron estos puntoslas comprobaciones pasan una pieza antes de enviarse, en lugar de descubierta en el lavado del cliente.
Conclusión
La fabricación higiénica de acero inoxidable se decide por tres factores que no tienen nada que ver con lo brillante que se ve una pieza: si el líquido puede salir de ella, si un limpiador puede llegar a todas las superficies y si existe algún hueco sin soldar. El drenaje es una decisión de conformado, el alcance es una decisión de radio y de acceso, y las grietas son una decisión conjunta — y las tres son más baratas de cambiar en un plano que en una soldadura terminada. El acabado sigue importando, pero al final importa: decide cómo se comporta una superficie que ya se podía limpiar durante mil ciclos de lavado, no si se puede limpiar en absoluto.
Preguntas frecuentes
¿Un pulido más alto hace que una pieza de acero inoxidable sea más higiénica?
Solo después de que la geometría permita limpiar en absoluto. Un acabado espejo en una superficie a la que un paño no puede llegar, o sobre un bolsillo que contiene líquido, no cambia nada respecto a los residuos. El acabado controla cómo envejece una superficie limpiable; El drenaje, el acceso y la ausencia de huecos deciden si se puede limpiar.
¿Por qué especificar una soldadura continua en lugar de una soldadura por puntada en una pieza de contacto con producto?
Porque una soldadura de puntada deja la interfaz entre las dos partes sin soldar durante la mayor parte de su longitud, que es una grieta por la que el líquido de limpieza no puede entrar ni la inspección no puede ver. Sin embargo, la soldadura continua no es automáticamente mejor en todas partes: añade calor, distorsión y trabajo de acabado, por lo que debe estar en las juntas que se lavan o retienen líquido.
¿Se puede hacer higiénica una pieza fabricada después de haberla construido?
En parte. Se pueden mezclar las puntas soldadas, eliminar el tinte de óxido y restaurar la capa pasiva, lo que corrige la química superficial. Lo que no se puede arreglar después es la geometría: una junta de solapa, una cavidad cerrada o un labio levantado que contiene líquido están integrados en la pieza. Esos deben diseñarse antes de fabricarse.
¿Qué debería decir un dibujo que una señal general de acabado no diga?
Qué juntas son continuas y cuáles pueden ser cosidas, el radio interno mínimo en las esquinas limpias, la dirección de drenaje y el punto bajo, la cara y la dirección de la veta para cada superficie terminada, y las construcciones que no están permitidas. Nombrar la química del lavado junto con la nota también ayuda, porque el material y el régimen de limpieza deben elegirse juntos.
Envía el plano o el régimen de limpieza que tu equipo debe sobrevivir, y nosotros marcaremos las juntas, radios y puntos de desagüe que decidirán si la pieza realmente puede lavarse.
